巧克力豆食品饮料厂可可粉粉尘爆炸湿式烟气净化设计
项目背景
某巧克力食品厂在可可粉研磨、配料工序产生高浓度粉尘,传统布袋除尘器易堵塞且存在爆炸风险。需采用适应高湿、粘性粉尘的治理方案。
废气特性
可可粉粉尘粘附性强(高湿度环境下易结块),爆炸下限为1.1-7.0%,粒径分布以0.1-10μm为主6。
加工生产技术注意事项
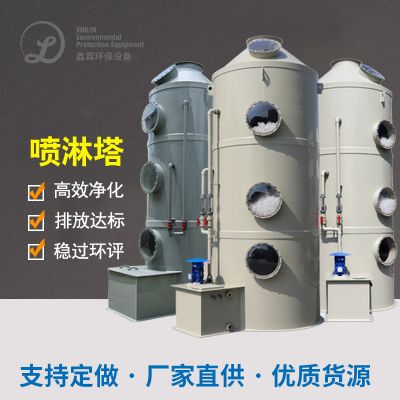
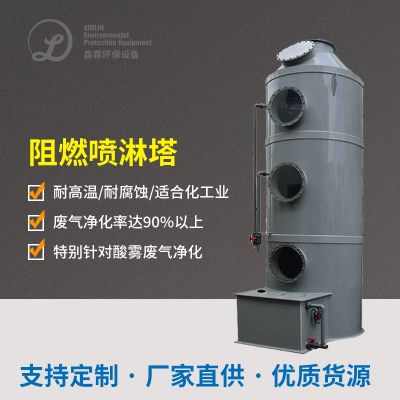
专用设备设计:利用文丘里湿式降尘器(WES-5000型),经由水蒸气捕集器煤尘,关联下降并能够抑制爆表。
核心思想程序流程:
汽液打交道:粉尘其他气体以高速度用文丘里管,与喷淋系统水汽混合型喂养,尘粒凝并成整合体;
液固拆分:借助风暴拆分器甩干,净化工程固体经除雾器排出。
防燃结构设计:生产设备接地线电阻值≤4Ω,泄爆片崩溃准确时间<0.1秒,符合标准GB 46031-2025《可燃粉尘浓度加工制作工艺 软件系统防燃技艺原则》。
厌氧颗粒污泥净化处理净化处理:沉淀物厌氧颗粒污泥净化处理经过滤后成为生物碳肥物料,满足信息化。
最终效果
除尘效率≥98%,粉尘排放浓度<10mg/m³;车间湿度提升至60%以上,粉尘爆炸风险指数由0.12降至0.03;年节省清理维护成本40%7。
汇报总结
食品原料厂有害气体工作需要根据有害气体的特点(粒级、可燃性性、化学成分)选泽加工制作工艺 结合:常规化有害气体(如白面粉、糖粉)原则应用“漩风+布袋”多级处理;含VOCs有害气体需累积灵家用活性炭物理吸附或等阳离子处理;隔爆市场需求不一样需所用防感应电抑尘器布袋、湿式处理器或惰化系统2。根据2026年GB 46031-2025标淮的开展,行业要加强有害气体清洗管控机制、火苗侦测及自动化化监控摄像头,改变“计算机硬件防御”与“小软件管控”双轮驱动器。

 扫一扫添加微信