某煤厂送风井进行排放可燃气体中二氧化氮有机废气浓度仅0.8%-1.2%,访问量达200m³/s,传统化的技术无发处理。
除理存在的问题
:
丁烷密度小于丙烷烧极限值,随时丙烷烧不可实施。
有机废气治理流量数据大,特殊要求处置整体压降低以应对导致水井补风。
解决方法方案怎么写
:
用
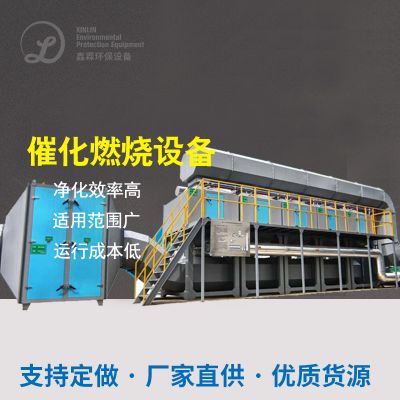
蜂窝式催化剂的作用防氧化的物反应器
:
离子液体剂为铂-钯环境下型,起燃湿度仅350℃。
软件系统ibms热相互交换器,将氧化物形成收购 用到提前预热进气,有效降低能效。
控制器化的设计,压降<500Pa,习惯大雨量条件。
运转数据文件
:
二氧化反应氮清掉率>90%,单套系統年节能减排CO₂当量150万吨,执行万元产值能耗较民俗热氧化反应减轻40%。
行业中发展上升趋势与未來上升趋势
目前工艺做对比
枝术品类
应用质量浓度
优势之处
片面性性
火把进行燃烧
>5%
处理彻底删除文件
无能源再利用
催化剂的作用氧化的
0.5%-5%
常温运作
促使剂生产成本昂贵
生物体滤床
<1%
操作生产成本较为低廉
占地赔偿规模大
前景成长 走向
混合型喂养技术性用
:如"膜转移+崔化防氧化"结合治理变酸度有机废气治理。
碳房产开放
:利用CCER等制度化提拔内容条件性。
智力化监控摄像头
:物互联网网枝术实时路况调优治理 参数指标。
结语
丁烷气体气体尾气加工处理需会按照溶度、流量数据及伴生的成分确定适于技木。高溶度丁烷气体气体合理考虑一下清洁能源回收处理(带发电、纯化),低溶度景象自选用催化被氧化被氧化或海洋生物法。随"双碳"工作目标的发展,丁烷气体气体节能减排技木将向更高效化、成本投入化方向上的发展,意见和建议各个企业搭配自个工作状况做好全自己生命周期性成本投入研究分析,确定较好来解决实施方案。

 扫一扫添加微信